通用工具磨床在木工刀具磨削中的应用 成型刀、路由器钻头与磨片机解析
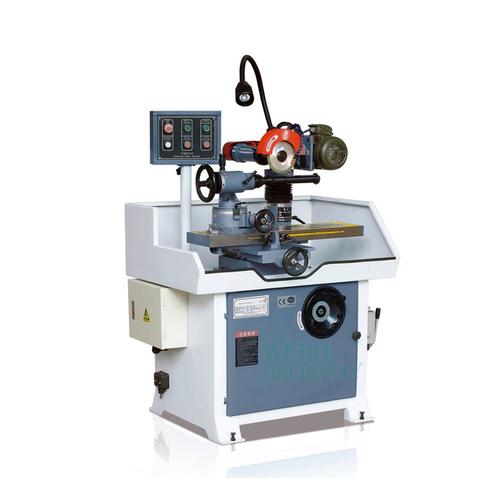
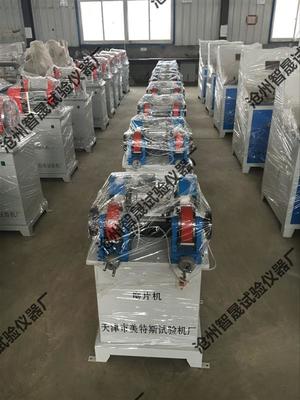
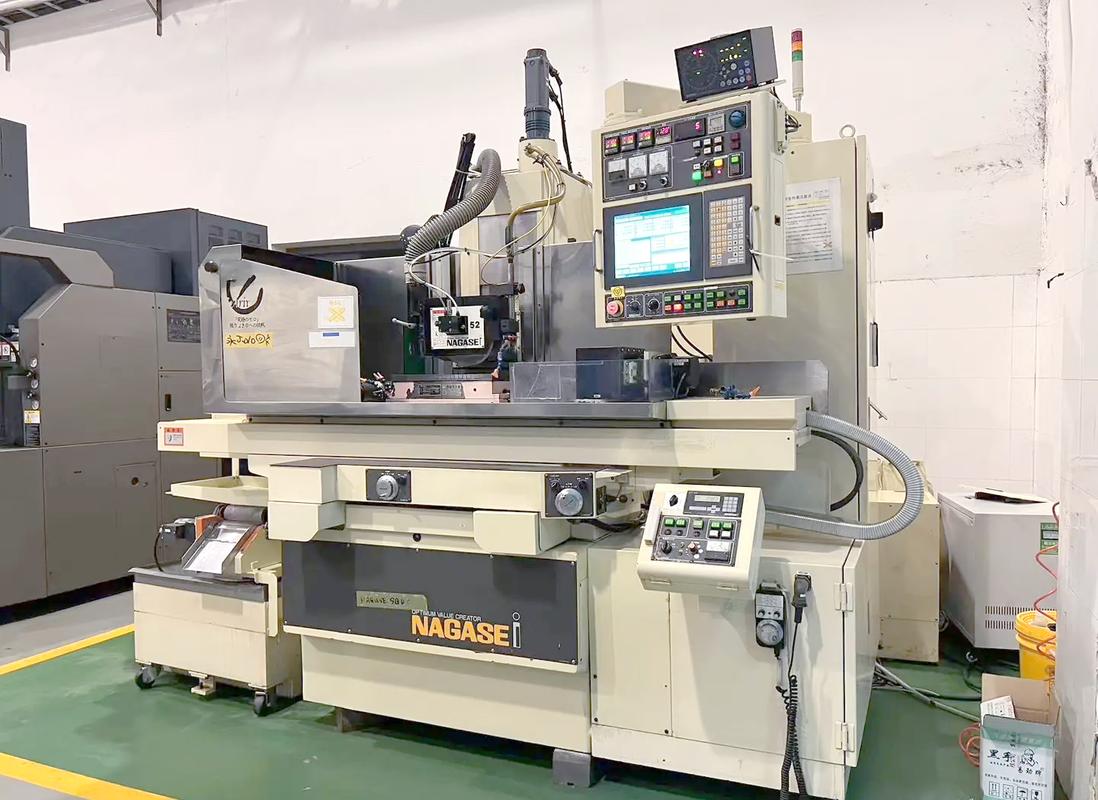
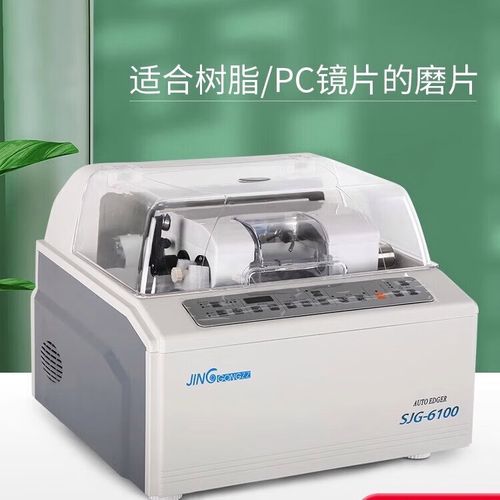
在木工加工领域,刀具的锋利度与型面精度直接决定了成品质量与生产效率。通用工具磨床作为一种多功能磨削设备,凭借其灵活的附件配置和精确的调节能力,能够胜任木材轮廓成型器刀具、成型刀、路由器钻头等多种木工刀具的刃磨任务。配套的磨片机也在砂轮修整与刀具粗磨中发挥着重要作用。本文将系统介绍通用工具磨床的磨削原理、典型刀具的刃磨要点以及磨片机的辅助功能。\n\n一、通用工具磨床的核心优势\n\n通用工具磨床通常配备万能分度头、可倾工作台、纵向/横向进给手轮以及多种砂轮附件。其核心优势在于:\n\n1. 多角度调节:工作台可在水平与垂直平面内倾斜,分度头可旋转360°,满足复杂成型刀具的各个刃磨角度需求。\n2. 高精度进给:微米级手轮进给,确保刀具刃口尺寸的一致性和表面粗糙度。\n3. 附件通用性:通过更换夹头、砂轮和靠模,同一台机床可磨削铣刀、钻头、成型刀、轮廓刀等多种木工刀具。\n\n二、木材轮廓成型器刀具的磨削\n\n木材轮廓成型器(也称木工成型刀)通常具有复杂的曲线刃口,用于加工装饰线条、门框、踢脚线等。磨削要点:\n\n- 成型砂轮的修整:首先使用金刚石笔或磨片机将白刚玉或铬刚玉砂轮修整成与刀具轮廓相反的型面。成型精度直接复制到刀具上。\n- 刃磨方式:采用成型磨削法,将刀具靠在成型砂轮上,通过工作台纵向移动和分度头旋转,逐步磨出完整轮廓。对于数控磨床,可编程逐点磨削。\n- 角度控制:保持刀具后角8°~12°,前角根据木材软硬调整(硬木取大前角)。\n- 冷却润滑:使用水溶性冷却液,防止刃口退火和烧伤。\n\n三、成型刀的磨削\n\n成型刀包括整体式与镶齿式,常用于木工铣床、封边机。其刃口可能是直线、圆弧或V型。磨削时:\n\n1. 选择砂轮:优先选用碗型或杯型金刚石砂轮(用于硬质合金)或陶瓷砂轮(用于高速钢)。\n2. 分度与定位:利用分度头精确分度,确保多刃刀具的等分性(如每齿跳动≤0.02mm)。\n3. 前角与后角:高速钢成型刀推荐前角15°~20°,后角10°~15°;硬质合金前角10°~15°,后角10°。横刃斜角需修磨至55°。\n4. 磨削参数:砂轮线速度25~35m/s,进给量0.02~0.05mm/行程,避免过大导致烧伤。\n\n四、路由器钻头(木工铣刀)的磨削\n\n路由器钻头种类繁多,包括直刀、修边刀、T型刀、圆底刀、榫合刀等。磨削重点在于刃口锋利与平衡:\n\n- 直刀:端面刃和圆周刃分别磨削。端面刃用杯型砂轮磨后角,圆周刃使用万能夹头旋转磨前角。注意端面与圆周刃相交处的过渡。\n- 成型铣刀:与轮廓成型刀类似,但直径较小。可采用成形砂轮或数控工具磨床磨削,要求对称刃口等高。\n- 动平衡:对于高速旋转的路由器钻头(>20000rpm),磨削后需做动平衡校正,减小振动。\n- 金刚石砂轮应用:整体硬质合金路由钻头多用金刚石砂轮磨削,进给速度控制在0.005mm/齿以下。\n\n五、磨片机的作用与配合\n\n磨片机一般指砂轮修整机或金刚石磨片机,用于对通用工具磨床的砂轮进行修整和修锐。其功能包括:\n\n1. 砂轮成型修整:通过金刚石滚轮或单点笔,将砂轮修整成所需角度、圆弧或复杂型面。 \n2. 去除砂轮堵塞:定期修锐使砂轮恢复锋利,降低磨削温度。\n3. 粗磨与开槽:某些磨片机可直接用于刀具毛坯的粗磨和开槽,减轻工具磨床负担。\n4. 保持磨削一致性:修整后的砂轮形状一致,确保批量刀具轮廓的稳定性。\n\n六、操作流程建议(以硬质合金成型刀为例)\n\n① 根据图纸修整砂轮型面;② 安装专用夹头并校准跳动;③ 设置磨削角度与进给量;④ 开冷却液,手动或自动粗磨;⑤ 精磨至刃口无缺口;⑥ 检测刀具轮廓度(投影仪)与前角/后角;⑦ 清洗、防锈、包装。\n\n结论\n\n通用工具磨床配合磨片机,是木工刀具刃磨与制造的高效解决方案。掌握轮廓成型器刀具的成型磨削、成型刀的分度多刃磨削、以及路由器钻头的精准刃磨,能够显著提升刀具寿命与木制品的加工表面质量。随着数控化、金刚石砂轮及激光测量技术的融入,该领域的加工精度与自动化水平正不断突破,建议操作者严格执行安全规范,并定期了阅工具磨床与刀具砂轮的最新技术动�向。
如若转载,请注明出处:http://www.zqzbcg.com/product/48.html
更新时间:2026-09-20 00:16:57